Artykuł sponsorowany
Jak PET, PP i PS wymuszają inną geometrię ostrza w wykrojnikach termoformujących
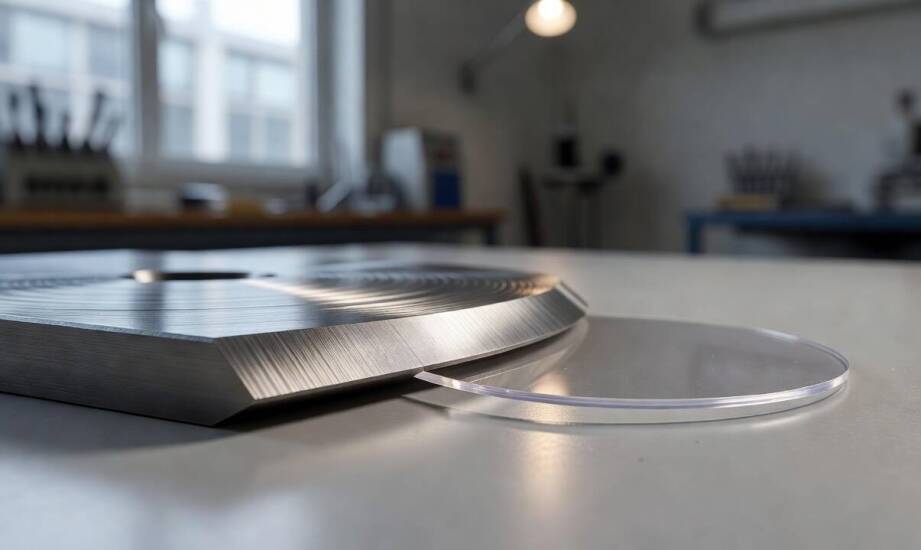
Zmiana materiału z politereftalanu etylenu (PET) na polipropylen (PP) na tej samej linii termoformującej często skutkuje niepożądanymi zadziorami na krawędziach detali. Parametry prasy i ukształtowanie narzędzia pozostają w takich sytuacjach bez zmian, a jednak jakość gotowego wyrobu wyraźnie spada. Operatorzy maszyn nierzadko zauważają w takich momentach lekkie rozciąganie folii oraz nierówną linię cięcia, co wcześniej nie występowało przy pracy ze sztywniejszym materiałem. Przypadek ten wyraźnie pokazuje, że geometria ostrza musi bezwzględnie odpowiadać właściwościom fizycznym konkretnego tworzywa sztucznego. Brak takiej korelacji prowadzi do systematycznych błędów w procesie wycinania. Podczas termoformowania opakowań każdy milimetr odkształcenia rzutuje na szczelność, dlatego precyzyjne odcięcie elementu z formy bazowej stanowi krytyczny etap produkcji.
Wpływ właściwości tworzyw na parametry tnące
Popularne polimery wykorzystywane w przemyśle różnią się sztywnością, sprężystością oraz skłonnością do pękania i odkształceń. Typowy PET charakteryzuje się wysoką stabilnością wymiarową. Jego wytrzymałość na rozciąganie oscyluje zazwyczaj w granicach od 55 do 75 MPa, co czyni ten surowiec niezwykle przewidywalnym podczas obróbki mechanicznej. Polipropylen wykazuje z kolei znacznie większą elastyczność i ogólną odporność na zmęczenie. Te cechy zwiększają ryzyko nadmiernego naciągania arkusza pod naciskiem opuszczanego narzędzia. Polistyren (PS) zachowuje wysoką sztywność, ale cechuje się wyraźną kruchością, przez co wykazuje dużą podatność na mikropęknięcia pod wpływem nagłego naprężenia tnącego.
Wymienione parametry fizyczne bezpośrednio wymuszają określoną budowę układu tnącego. Kąt natarcia wymaga precyzyjnego dostosowania, aby zmniejszyć siłę oporu i bezpiecznie kontrolować odkształcenie plastiku w punkcie styku. Większy kąt doskonale sprawdza się przy mocniej sprężystych foliach, ponieważ skutecznie zapobiega ich wstępnemu rozdzieraniu. Luz tnący pomiędzy stemplem a matrycą decyduje w głównej mierze o ostatecznej jakości krawędzi. Zbyt szeroka szczelina technologiczna natychmiast powoduje powstawanie ostrego gratu. Zbyt ciasne spasowanie prowadzi natomiast do przedwczesnego stępienia krawędzi roboczej i charakterystycznego miażdżenia struktury chemicznej polimeru. Odpowiednia wysokość ostrza oraz łagodny promień wejścia zapobiegają nierównemu rozdzielaniu materiału, co ma decydujące znaczenie przy arkuszach o zróżnicowanej grubości.
Dopasowanie geometrii narzędzia do specyfiki produkcji
Opracowanie niezawodnego systemu cięcia wymaga uwzględnienia mechaniki danego polimeru już we wczesnej fazie projektowej w środowisku CAD/CAM. Profesjonalne wykrojniki do tworzyw sztucznych buduje się w oparciu o dokładne wyliczenia sił rozrywających dla poszczególnych rodzajów folii. Praca z różnymi materiałami narzuca specyficzne wyzwania dla operatorów maszyn:
- Polipropylen (PP) wykazuje silną tendencję do pylenia w strefie roboczej oraz naciągania krawędzi przed momentem fizycznego odcięcia.
- Polistyren (PS) generuje wysokie ryzyko powstawania ostrych odprysków i mikropęknięć bocznych wypraski.
- Politereftalan etylenu (PET) wymaga idealnie spasowanych stempli, ponieważ w przeciwnym razie szybko tworzy twardy grat na wyciętym detalu.
Sama fizyczna modyfikacja kształtu krawędzi tnącej nie zawsze eliminuje trudności z utrzymaniem gładkiego obrysu. Czasami niezbędna okazuje się dodatkowa korekta układu wprowadzającego arkusz oraz regulacja mechanicznego docisku ramy. Niewystarczający nacisk skutkuje niedocięciem wyrobu, a siła zbyt duża miażdży delikatne krawędzie profilu. Każda kolejna zmiana wariantu folii narzuca obowiązek rygorystycznej weryfikacji równoległości płaszczyzny tnącej względem linii transportowej całej maszyny.
Obserwacja próbnej serii produkcyjnej pozwala dość szybko zlokalizować wiodące źródło wady. Wyraźne zadziory wskazują najczęściej na niewłaściwie dobrany luz tnący lub postępujące zużycie elementu skrawającego. Zauważalne rozciąganie arkusza sugeruje pilną potrzebę rekonfiguracji siły docisku lub weryfikacji kąta natarcia. Widoczne pod światło pęknięcia tworzywa świadczą z reguły o zbyt agresywnej penetracji materiału kruchego. Dokładny pomiar grubości ścianek obwodowych po kilkunastu testowych cyklach dostarcza inżynierom bezcennych danych do ostatecznej optymalizacji pracy termoformierki.
Umiejętne połączenie wiedzy o specyfice danego polimeru z analizą śladów pozostawionych na wyprasce daje spójny obraz poprawności procesu formowania. Weryfikacja kluczowych parametrów po przezbrojeniu prasy, w tym kontrola luzu technologicznego rzędu 0,05–0,1 mm, radykalnie zmniejsza ryzyko odrzutów. Precyzyjnie prowadzona dokumentacja ustawień ułatwia przygotowanie trafnej specyfikacji dla nowych narzędzi i wyraźnie skraca czas przestojów przy kolejnych zleceniach.
Właściwe przygotowanie oprzyrządowania do termoformowania bezpośrednio zależy od poziomu wyposażenia zaplecza technicznego wykonawcy matryc. Polska marka Thermo-Tools specjalizuje się w projektowaniu oraz produkcji form i elementów tnących, wykorzystując do tego celu precyzyjne frezowanie i szlifowanie płaszczyzn w technologii CNC. Nowoczesny park maszynowy zapewnia utrzymanie restrykcyjnych tolerancji wymiarowych obrabianych narzędzi, co gwarantuje czyste odcięcie wypraski od folii matki niezależnie od stopnia elastyczności obrabianego polimeru.
Kategorie artykułów
Polecane artykuły

Dlaczego koszt formy wtryskowej należy oceniać po tysiącach cykli, nie przy uruchomieniu
Koszty wdrożenia nowego detalu z tworzywa sztucznego często sprowadzają się w oczach inwestorów do początkowej wyceny samego narzędzia. Ocena wyłącznie rachunku za uruchomienie produkcji prowadzi jednak do poważnych błędów w planowaniu budżetu. Prawdziwy koszt ujawnia się dopiero podczas wielotysięc

Jak kursy maturalne z obcych języków mogą wpływać na rozwój komunikacyjnych umiejętności?
Kursy maturalne z obcych języków są kluczowe dla rozwoju umiejętności komunikacyjnych uczniów. Dzięki nowoczesnym metodom nauczania oraz indywidualnemu podejściu, uczestnicy zajęć efektywnie przyswajają język, co zwiększa ich pewność siebie w kontaktach międzyludzkich. W artykule przyjrzymy się wpły